Возможности
Аэрокосмическая 5-осевая механическая обработка---построенная на саморазработанных портальных станках
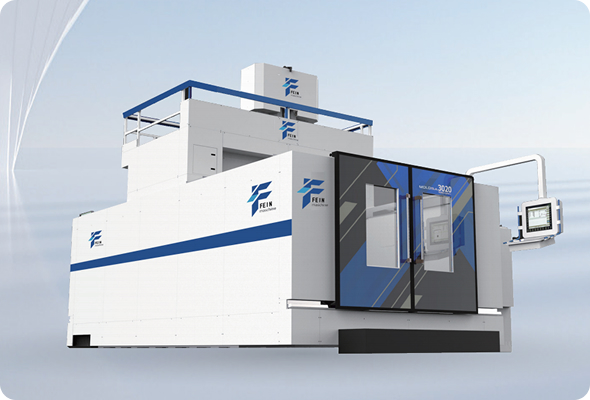
Высокая точность | Тяжелая резка | Большая несущая способность
Стандартное оснащение: Siemens 828D, Fanuc 0i MF plus
5-осевой тип 3+2 стандартное оборудование: Siemens 828D
Поделиться:
ДЛЯ ИНЖЕНЕРОВ
Серия ПРЕСС-форм
|
Технические характеристики |
единица измерения |
ПЛЕСЕНЬ1813 |
ПЛЕСЕНЬ2515 |
ПРЕСС-ФОРМА 3019 |
|
Зона рабочего стола |
мм |
1900×1300 |
2500×1600 |
3000×2000 |
|
Максимальная нагрузка на верстак |
t |
9 |
15 |
30 |
|
Перемещение по оси X/Y/Z |
мм |
2000×1300×550 |
2500×1500×800 |
3200×1900×800 |
|
Тип направляющего рельса |
|
X: четырехрельсовая колея с обеих сторон, Y: двухрельсовая колея, расположенная вертикально, твердый рельс, Z: четырехрядная роликовая линейная направляющая, распределенная в четырех направлениях |
X: две линии с каждой стороны, всего четыре линии, расположенные параллельно; Y: четыре линии, расположенные вертикально, сверху и снизу; Z: четыре линии роликов, расположенные в четырех направлениях. |
|
|
Прилегание торца шпинделя к поверхности рабочего стола |
мм |
230-780 |
200-1000 |
|
|
Спецификация скорости вращения шпинделя |
оборотов в минуту |
ББТ50-155 -12000 |
ББТ50-155 -12000 |
|
|
Сила |
Квт |
18 |
||
|
Крутящий момент |
Нм |
|
57 |
|
|
Максимальная высота загрузки × ширина |
мм |
660×1550 |
950×1900 |
950×2300 |
|
Высокая скорость перемещения |
м/мин |
20 |
||
|
Скорость подачи |
м/мин |
0-15 |
||
|
Точность позиционирования / перестановки |
мм |
0.01/0.005 |
||
|
Общий вес |
t |
17 |
30 |
32 |
|
Размеры (без учета электрического шкафа) |
мм |
4800×3400×2900 |
6000×4300×4200 |
6800×4820×3700 |
|
Типичная конфигурация системы ЧПУ |
|
Стандартно с Siemens 828D, Fanuc 0i MF plus |
||
|
Технические характеристики |
Единица измерения |
ПРЕСС-ФОРМА 5A3020 |
ПРЕСС-ФОРМА 5A4025 |
|
Зона рабочего стола |
мм |
3200×2000 |
4000×2500 |
|
Максимальная нагрузка на верстак |
t |
20 |
30 |
|
Перемещение по оси X/Y/Z |
мм |
3200×2000×1000 |
4200×2500×1200 |
|
Тип направляющего рельса |
|
X: Всего четыре линейных направляющих, по две с каждой стороны, расположенных параллельно Y: Две пары, всего четыре мощных больших линейных роликовых направляющих Z: Четыре роликовых направляющих, расположенных в четырех направлениях |
|
|
Прилегание торца шпинделя к поверхности рабочего стола |
мм |
200 - 1200 (Настраиваемый) |
150 - 1350 (настраиваемый) |
|
Можно установить шпиндель |
|
42 кВт/67 Нм |
|
|
Емкость магазина для инструментов |
|
Стандартные 20 цифр |
|
|
Максимальная высота загрузки |
мм |
1200 (Настраиваемый) |
|
|
Максимальная ширина загрузки |
мм |
2400 |
3300 |
|
Скорость подачи резца |
м/мин |
0- 20 |
|
|
Высокая скорость передвижения |
м/мин |
20 |
|
|
Точность позиционирования |
мм |
0.01 |
|
|
Точность повторного позиционирования |
мм |
0.005 |
|
|
Общий вес |
t |
39 |
60 |
|
Размеры (без учета электрического шкафа) |
мм |
7400×4300×5500 |
9080×6800×5500 |
|
Типичная конфигурация системы ЧПУ |
|
5-осевой 3+2 в стандартной конфигурации Siemens 828D |
|
ДЛЯ ЗАКУПОК
ЗА КАЧЕСТВО
01
Анализ методом конечных элементов
Проектирование станка осуществлялось в сотрудничестве с известными отечественными университетами, и был применен передовой международный метод конечных элементов для обеспечения разумных динамических и статических характеристик станка, разумной нагрузки и равномерного распределения нагрузки.

02
Коллиматор
Проектирование станка осуществлялось в сотрудничестве с известными отечественными университетами, и был применен передовой международный метод конечных элементов для обеспечения разумных динамических и статических характеристик станка, разумной нагрузки и равномерного распределения нагрузки.

03
Виброметр
Проектирование станка осуществлялось в сотрудничестве с известными отечественными университетами, и был применен передовой международный метод конечных элементов для обеспечения разумных динамических и статических характеристик станка, разумной нагрузки и равномерного распределения нагрузки.

04
Осмотр шариков в баре
Каждый станок оснащен шариковым калибром от RENISHAW (Великобритания). Он используется для калибровки истинной округлости и геометрической точности станка, и в то же время проводятся эксперименты по круговой резке, чтобы обеспечить точность 3D-обработки и круговую точность станка.

05
Лазерный контроль по трем осям
Каждая машина Ningqing откалибрована с помощью лазерного интерферометра компании RENISHAW Company из Великобритании. Для обеспечения динамической, статической стабильности и точности обработки станков проводятся точные проверки и компенсации погрешностей шага, люфта, точности позиционирования и повторяемости точности позиционирования и т.д.

06
Трехкоординатная система координат
Мы внедрили комплексную систему контроля качества, охватывающую всю цепочку от складирования сырья и обработки до доставки готовой продукции. Используя координатно-измерительную машину (КИМ) в качестве основного инструмента контроля, мы проводим проверку размеров и геометрических допусков ключевых компонентов. На этапе поставки конечного продукта каждый станок должен пройти стандартную обработку и тестирование контрольных образцов, а также испытание S-образного образца для проверки динамической точности и отклонения контура с использованием универсальных стандартов. КИМ интегрируется на протяжении всего жизненного цикла изделия, образуя замкнутый производственный процесс "контроль-обратная связь-компенсация", гарантирующий, что каждый станок с ЧПУ, покидающий завод, обладает проверяемой точностью.


Высококачественный 5-осевой станок с ЧПУ собственной разработки бренда Fein
Мобильные 5-осевые станки beam премиум-класса, изготовленные с учетом надежности в аэрокосмической отрасли. Конкурентоспособная цена на заводе-изготовителе, принимаются OEM / ODM. Получите бесплатное предложение для вашей промышленной мастерской уже сегодня.

 TR
 DE
 ES
 FR
 EN