Возможности
Аэрокосмическая 5-осевая механическая обработка---построенная на саморазработанных портальных станках
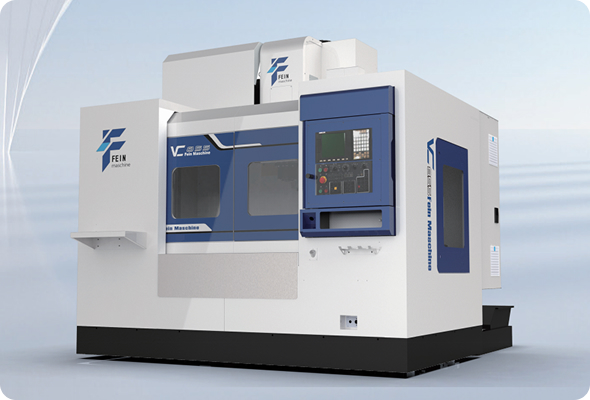
Высокая скорость | высокая точность | Высокая жесткость
Высокая производительность резания и высокая точность делают его идеальной моделью для замены импортных горизонтальных обрабатывающих центров и для серийного производства.
Поделиться:
ДЛЯ ИНЖЕНЕРОВ
ВВЕДЕНИЕ В ПРОДУКТ
Высокая скорость 48 м/мин для резки стали толщиной 5 мм
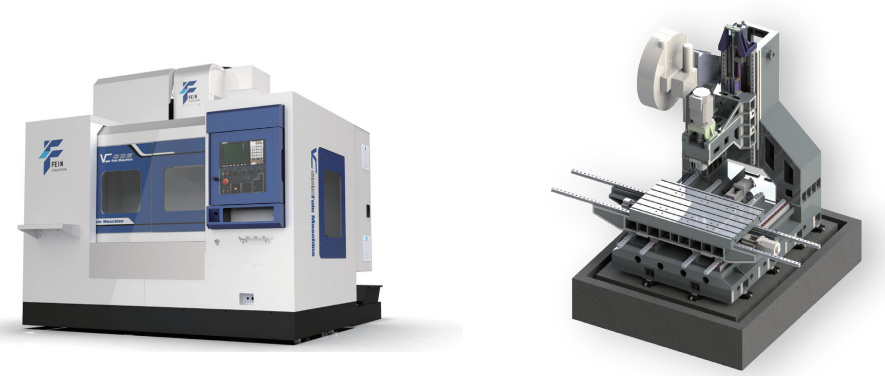
Вертикальный фрезерный центр с ЧПУ
|
Технические характеристики |
единица измерения |
VC855 |
VC1165 VC1270 |
VC1580 |
|
|
Зона рабочего стола |
мм |
550×1000 |
600×1200 |
700×1360 |
900×1600 |
|
Т-образный паз |
мм |
5-18×90 |
5-18×100 |
5-18×120 |
7-22×110 |
|
Максимальная нагрузка на верстак |
Кг |
500 |
800 |
1000 |
1500 |
|
Перемещение по оси X/Y/Z |
мм |
800×550×550 |
1100×650×600 |
1200×700×700 |
1500×800×700 |
|
Технические характеристики линейной направляющей |
мм |
X:35/Y:45/Z:45rollers |
X:45/Y:45/Z:45rollers |
X:45/Y:55/Z:55rollers |
X:55/Y:45/Z:55rollers |
|
Торцевая поверхность шпинделя обращена к рабочему столу surf |
туз, мм |
120-670 |
120-720 |
175-875 |
160-860 |
|
Расстояние от центра шпинделя до поверхности направляющей |
мм |
590 |
665 |
770 |
855 |
|
Скорость вращения шпинделя |
оборотов в минуту |
Тип ремня 8000/10000; прямой привод 12000 |
(BT40) Ременный привод 8000/10000; Прямой привод 12000 (BT50) Ременный привод 6000; Прямой привод 8000 |
Ременный привод 6000; Прямой привод 8000 |
|
|
конусность отверстия шпинделя |
|
BT40-150 |
BT40-150 |
БТ40-150/БТ50-155 |
ВТ50-155 |
|
Мощность двигателя шпинделя |
Квт |
9/13.5 (Siemens) |
9/13.5(Siemens) |
12/18(Siemens) |
12/18(Siemens) |
|
Скорость подачи резца |
м/мин |
48 |
24 |
24 |
20 |
|
Высокая скорость передвижения |
м/мин |
48 |
24 |
24 |
20 |
|
Емкость магазина для инструментов |
y |
Диск 24 |
|
||
|
Время смены инструмента |
s |
1.8 |
|||
| Точность позиционирования |
мм |
0.01 |
|||
|
Точность позиционирования |
мм |
0.006 |
|||
|
Общий вес |
Кг |
5500 |
6500 |
8000 |
12000 |
|
Размеры |
мм |
2600×2200×2600 |
2950×2550×2600 |
3450×2800×2700 |
4300×3200×3000 |
|
Общий источник питания |
Квт |
22 |
25 |
30 |
35 |
|
Типичная конфигурация системы ЧПУ |
|
Siemens, Fanuc, отечественного производства |
|||
Эффективность резки: сталь 45# VC855: 200 мм3/мин, VC1165: 250 мм3/мин, VC1270: 320 мм3/мин
Алюминиевые детали (высокая скорость): VC855: 1000 мм3/мин, VC1165: 1100 мм3/мин, VC1270: 1300 мм3/мин
Тяжелая резка и высокая точность позволяют ему заменить импортные горизонтальные обрабатывающие центры и выполнять
Конструктивные особенности
1. Шпиндель обладает высокой мощностью и сильным усилием резания, что подходит для низкоскоростной обработки чугуна и стали, особенно для больших пресс-форм;
2. Большой ход, широкий диапазон обработки;
3. Самодельный поворотный стол с ЧПУ позволяет обрабатывать четыре поверхности за одну установку;
4. Интегральная структура с Т-образным пазом, обеспечивающая высокую жесткость, высокую точность и высокую стабильность.

Горизонтальный фрезерный обрабатывающий центр с ЧПУ
|
Технические характеристики |
единица измерения |
HC500 |
НС630 |
HC800 |
НС1000 |
HC630 (двойной рабочий стол) |
HC800 (двойной рабочий стол) |
|
Зона рабочего стола |
мм |
500×500 |
630×700 |
800×800 |
1000×1000 |
2×630×700 |
2×800×800 |
|
Индексация рабочего стола |
° |
1×360 |
|||||
|
Т-образный паз |
|
5-18 |
24×M16 (Количество × Отверстия для винтов) |
||||
|
точность градуировки |
″ |
10 |
12 |
||||
|
Максимальная нагрузка на верстак |
Кг |
700 |
1000 |
1500 |
2000 |
950 |
1500 |
|
Перемещение по оси X/Y/Z |
мм |
700/600/580 |
1050/750/900 |
1300/1000/1000 |
1600/1000/1000 |
1050/750/900 |
1300/1000/1000 |
|
Тип направляющего рельса |
|
Трехосный ролик |
|||||
|
От центра шпинделя к рабочему столу |
мм |
50-650 |
120-870 |
120-1120 |
120-1120 |
0-750 |
0-1000 |
|
От торца шпинделя к центру стола |
тер мм |
160-740 |
130-1030 |
200-1200 |
200-1200 |
130-1030 |
200-1200 |
|
Конусность отверстия шпинделя |
|
BT40 |
BT50 |
||||
|
Скорость вращения шпинделя |
оборотов в минуту |
8000 |
6000 |
||||
|
Мощность двигателя шпинделя |
Квт |
11/15 |
15/18.5 |
||||
|
Скорость подачи резца |
м/мин |
10 |
|||||
|
Высокая скорость передвижения |
м/мин |
30 |
30 |
24 |
24 |
24 |
24 |
|
Емкость инструментального магазина / время смены инструмента |
|
24Т/3С |
30Т/5,5С |
40Т/5,5С |
40Т/5,5С |
40Т/5,5С |
40Т/5,5С |
|
Точность позиционирования |
мм |
0.012 |
0.012 |
0.012 |
0.012 |
0.012 |
0.012 |
|
Точность повторного позиционирования |
мм |
0.008 |
0.008 |
0.008 |
0.008 |
0.008 |
0.01 |
|
Общий вес |
t |
7 |
12 |
17 |
18 |
14 |
18 |
|
Размеры |
мм |
3050×2050×2500 |
3500×6000×3000 |
4800×6400×3900 |
4800×6400×3900 |
3500×7500×3000 |
5500×8000×3000 |
|
Система ЧПУ |
|
Fanuc 0i MF Plus/Siemens 828D |
|||||
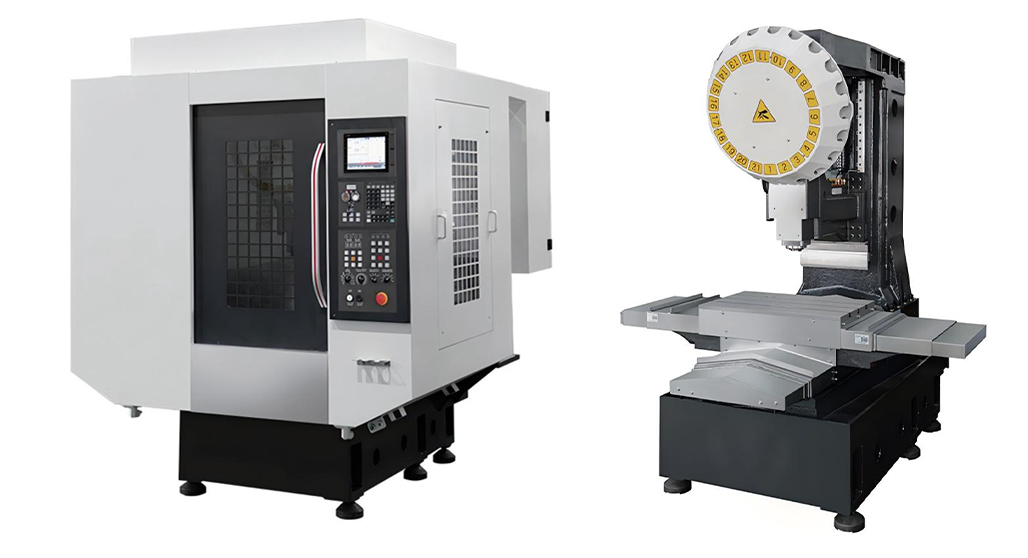
Центр сверления и нарезания резьбы
|
Технические характеристики |
единица измерения |
Т6 |
T7 |
Т8 |
|
Зона рабочего стола |
мм |
700×420 |
780×420 |
1000×500 |
|
Т-образный паз |
мм |
3-14×125 |
3-14×125 |
5-18×100 |
|
Максимальная нагрузка на верстак |
кг |
250 |
250 |
350 |
|
Перемещение по оси X/Y/Z |
мм |
600/400/300 |
700/400/300 |
800/500/330 |
|
Технические характеристики линейной направляющей |
мм |
X:30/Y:30/Z:30 |
X:30/Y:30/Z:30 |
X:35/Y:35/Z:35 |
|
Прилегание торца шпинделя к поверхности рабочего стола |
мм |
150-450 |
150-450 |
160-490 |
|
Расстояние от центра шпинделя до поверхности направляющей |
мм |
464 |
464 |
546 |
|
Скорость вращения шпинделя |
оборотов в минуту |
прямое подключение20000 |
||
|
Конусность отверстия шпинделя |
|
BT30 |
||
|
Мощность двигателя шпинделя |
квт |
5.5 (Мицубиси) |
||
|
Скорость подачи резца |
мм/мин |
1-10000 |
||
|
Высокая скорость передвижения |
мм/мин |
48/48/48 |
||
|
Емкость магазина для инструментов |
|
21 |
||
|
Пора менять лезвие |
s |
1.4/1.9 |
||
|
Точность позиционирования |
мм |
0.01 |
||
|
Точность повторного позиционирования |
мм |
0.006 |
||
|
Общий вес |
кг |
2900 |
2900 |
4500 |
|
Размеры |
мм |
1760×2320×2240 |
1760×2320×2240 |
2500×2500×2300 |
|
Общий источник питания |
Квт |
15 |
15 |
20 |
|
Система ЧПУ |
|
Мицубиси М80Б |
||
Удобный инструмент для обработки аккумуляторных ящиков новых энергетических транспортных средств
Высокоскоростной легкий обрабатывающий центр
|
Технические характеристики |
единица измерения |
LQI2520 |
Технические характеристики |
единица измерения |
LQI2520 |
|
Зона рабочего стола |
мм |
2500×1800 |
Скорость подачи резца |
м/мин |
20 |
|
Т-образный паз |
мм |
9×18 |
Высокая скорость перемещения |
м/мин |
40/30/20 |
|
Максимальная нагрузка на верстак |
t |
10 |
Емкость магазина для инструментов |
|
24 |
|
Перемещение по оси X |
мм |
2000 |
Время смены инструмента |
s |
4 |
|
Расстояние перемещения по оси Y/Z |
мм |
2500×450 |
Точность позиционирования |
мм |
0.02 |
|
Тип направляющего рельса |
|
Трехосные направляющие, два роликовых стержня на оси Z |
Точность повторного позиционирования |
мм |
0.01 |
|
От торца шпинделя к рабочему столу |
мм |
180-630 |
Общий вес |
t |
13 |
|
Конусность шпинделя |
|
BBT40 |
Размеры |
мм |
5250Х4160Х3300 |
|
Скорость вращения шпинделя |
оборотов в минуту |
15000 (Прямое подключение) |
Общий источник питания |
Квт |
22 |
|
Мощность двигателя шпинделя |
Квт |
8.4 |
Система ЧПУ |
|
Siemens 828D, Fanuc 0i MF plus |
ДЛЯ ЗАКУПОК
ЗА КАЧЕСТВО
01
Анализ методом конечных элементов
Проектирование станка осуществлялось в сотрудничестве с известными отечественными университетами, и был применен передовой международный метод конечных элементов для обеспечения разумных динамических и статических характеристик станка, разумной нагрузки и равномерного распределения нагрузки.

02
Коллиматор
Проектирование станка осуществлялось в сотрудничестве с известными отечественными университетами, и был применен передовой международный метод конечных элементов для обеспечения разумных динамических и статических характеристик станка, разумной нагрузки и равномерного распределения нагрузки.

03
Виброметр
Проектирование станка осуществлялось в сотрудничестве с известными отечественными университетами, и был применен передовой международный метод конечных элементов для обеспечения разумных динамических и статических характеристик станка, разумной нагрузки и равномерного распределения нагрузки.

04
Осмотр шариков в баре
Каждый станок оснащен шариковым калибром от RENISHAW (Великобритания). Он используется для калибровки истинной округлости и геометрической точности станка, и в то же время проводятся эксперименты по круговой резке, чтобы обеспечить точность 3D-обработки и круговую точность станка.

05
Лазерный контроль по трем осям
Каждая машина Ningqing откалибрована с помощью лазерного интерферометра компании RENISHAW Company из Великобритании. Проводятся точные проверки и компенсации погрешностей шага, люфта, точности позиционирования и повторяемости точности позиционирования и т.д., чтобы обеспечить динамическую, статическую стабильность и точность обработки станков.

06
Трехкоординатная система координат
Мы внедрили комплексную систему контроля качества, охватывающую всю цепочку от складирования сырья и обработки до доставки готовой продукции. Используя координатно-измерительную машину (КИМ) в качестве основного инструмента контроля, мы проводим проверку размеров и геометрических допусков ключевых компонентов. На этапе поставки конечного продукта каждый станок должен пройти стандартную обработку и тестирование контрольных образцов, а также испытание S-образного образца для проверки динамической точности и отклонения контура с использованием универсальных стандартов. КИМ интегрируется на протяжении всего жизненного цикла изделия, образуя замкнутый производственный процесс "контроль-обратная связь-компенсация", гарантирующий, что каждый станок с ЧПУ, покидающий завод, обладает проверяемой точностью.

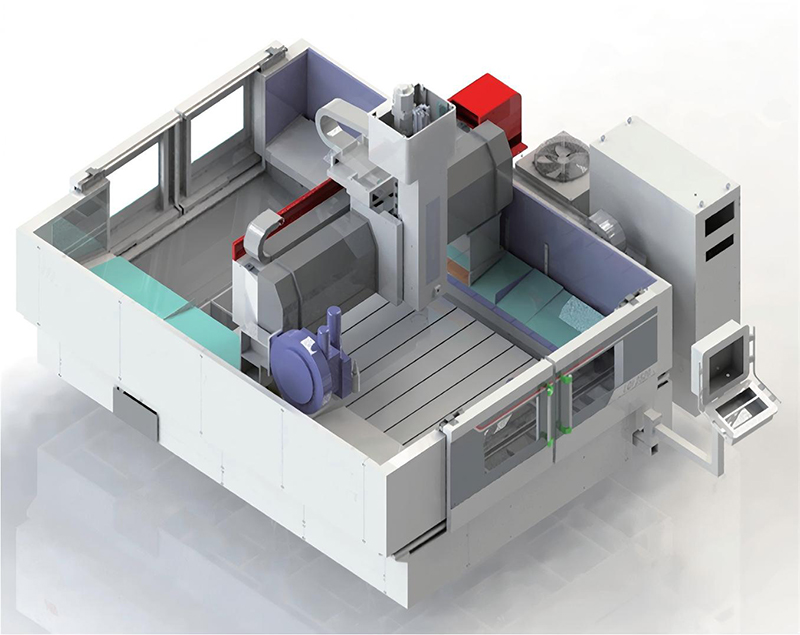
Высококачественный 5-осевой станок с ЧПУ собственной разработки бренда Fein
Мобильные 5-осевые станки beam премиум-класса, изготовленные с учетом надежности в аэрокосмической отрасли. Конкурентоспособная цена на заводе-изготовителе, принимаются OEM / ODM. Получите бесплатное предложение для вашей промышленной мастерской уже сегодня.

 TR
 DE
 ES
 FR
 EN