Кейс-стади
Аэрокосмическая 5-осевая механическая обработка---построенная на саморазработанных портальных станках
Прецизионная обработка с ЧПУ аэрокосмической конструкции C919 Wing Panel — 9m
Sep. 29, 2026
Поделиться:

Предыстория проекта
C919 - первый в Китае большой коммерческий самолет отечественной разработки с размахом крыльев 35,8 метра. Для изготовления каждого крыла требуется набор алюминиевых панелей и ребер жесткости, которые образуют основную несущую конструкцию крыла. Эти панели должны сохранять стабильность размеров на протяжении всего 9-метрового пролета при соблюдении точности позиционирования ±0,015 мм, необходимой для крепления конструкций в аэрокосмической промышленности. Поставщик первого уровня проекта столкнулся с жестким производственным графиком и нуждался в партнере по механической обработке, способном изготовить полномасштабные панели за одну установку - без сборки из нескольких деталей и столярных работ, которые привели бы к накоплению ошибок позиционирования.
Технические проблемы
C919 - первый в Китае большой коммерческий самолет отечественной разработки с размахом крыльев 35,8 метра. Для изготовления каждого крыла требуется набор алюминиевых панелей и ребер жесткости, которые образуют основную несущую конструкцию крыла. Эти панели должны сохранять стабильность размеров на протяжении всего 9-метрового пролета при соблюдении точности позиционирования ±0,015 мм, необходимой для крепления конструкций в аэрокосмической промышленности. Поставщик первого уровня проекта столкнулся с жестким производственным графиком и нуждался в партнере по механической обработке, способном изготовить полномасштабные панели за одну установку - без сборки из нескольких деталей и столярных работ, которые привели бы к накоплению ошибок позиционирования.
Крупномасштабная обработка с одной установкой
Для обработки 9,2-метровой алюминиевой панели в соответствии с аэрокосмическими допусками за одну установку потребовался 5-осевой обрабатывающий центр портального типа с габаритами перемещения, выходящими далеко за рамки стандартных цехов с ЧПУ.
Целостность конструкции с тонкими стенками
Конструкция панели отличалась наличием тонких ребер толщиной всего 2,5 мм между элементами обработки, что создавало серьезную опасность дребезжания и прогиба при резке. Обычные методы зажима деформировали бы деталь при нагрузках на обрабатываемую деталь.
Более 300 обработанных деталей
Более 300 отверстий для крепежа, карманов для осветления и конструктивных выступов необходимо было обработать с точностью позиционирования ±0,015 мм — в соответствии с полной документацией CMM по AS9102.
Целостность поверхности аэрокосмического класса
Не допускаются заусенцы, микротрещины или зоны термического воздействия. Обработка поверхности ребер должна соответствовать Ra ≤ 1,6мкм для областей, критичных к усталости.
Плотный производственный график
Поставщику требовалось доставить 4 полных комплекта панелей в течение 8 недель, чтобы уложиться в сроки сборки самолета, не оставляя возможности для переделок или задержек с поставкой.
Наше решение
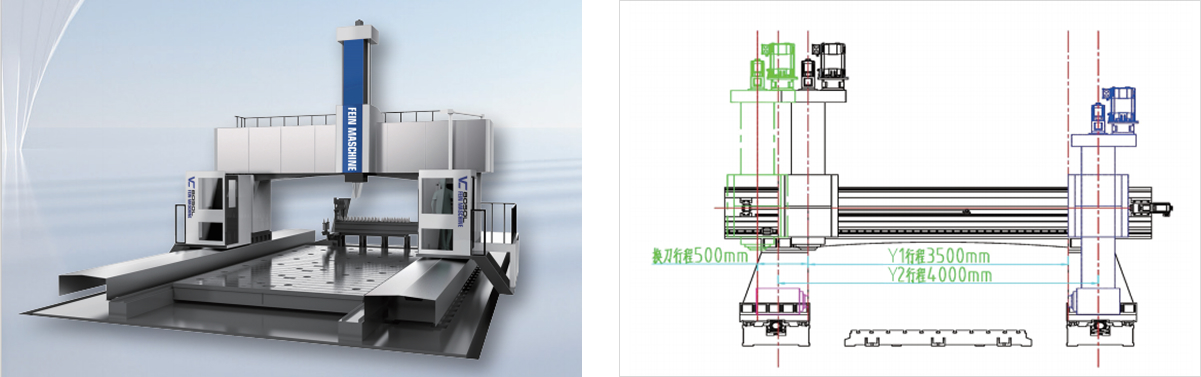
Портальный 5-осевой обрабатывающий центр Fein собственной сборки
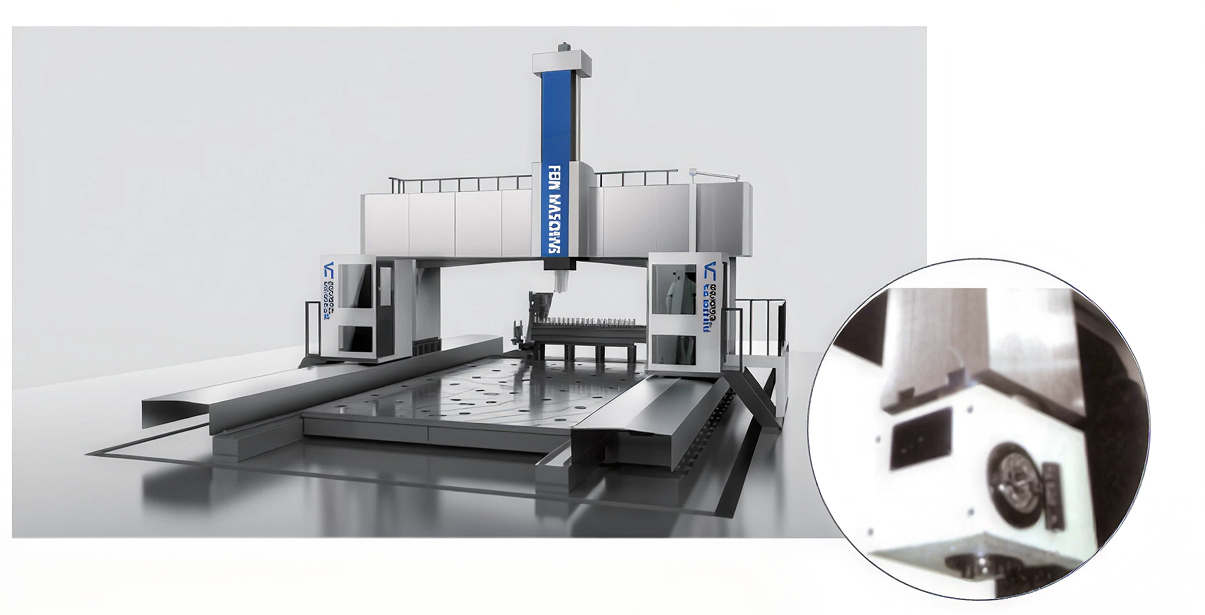
Проект был выполнен на портальном 5-осевом обрабатывающем центре Fein NQ-GV1060 - станке собственной разработки с рабочим размером 10 600 x 2 600 x 1 200 мм. Портальная конструкция обеспечивает исключительную жесткость на кручение на протяжении всего 9-метрового пролета, что имеет решающее значение для поддержания точности позиционирования при длительных перемещениях.
Изготовленная на заказ система вакуумного крепления и зажима кромок
Специально изготовленный вакуумный стол в сочетании с краевыми зажимами был разработан для крепления панели без деформации полотен толщиной 2,5 мм. Это приспособление позволило загружать, обрабатывать и проверять всю панель длиной 9,2 м на одной станции, что исключило ошибки при повторном зажиме.
Динамическая оптимизация параметров резания
Команда инженеров-технологов Fein перед началом производства выполнила моделирование влияния усилий резания на геометрию ребер. Параметры резания были оптимизированы для минимизации прогиба — с помощью фрезерования с подъемом, регулируемой глубины резания за проход и охлаждения под высоким давлением для управления тепловыделением в тонких профилях.
Портальный 5-осевой обрабатывающий центр Fein собственной сборки
Проект был выполнен на портальном 5-осевом обрабатывающем центре Fein NQ-GV1060 - станке собственной разработки с рабочим размером 10 600 x 2 600 x 1 200 мм. Портальная конструкция обеспечивает исключительную жесткость на кручение на протяжении всего 9-метрового пролета, что имеет решающее значение для поддержания точности позиционирования при длительных перемещениях.
Система управления Siemens SINUMERIK 840D sl
Станок NQ-GV1060 оснащен системой Siemens SINUMERIK 840D sl, обеспечивающей усовершенствованную коррекцию инструмента в режиме реального времени и одновременную 5-осевую обработку контуров с динамическим контролем точности во всем диапазоне хода.
Проверка ШМ в процессе производства
На ключевых этапах были выполнены три контрольных измерения CMM: после черновой обработки, после полуобработки и перед окончательной обработкой. Для компенсации теплового расширения во время обработки использовалась контрольная температура ZEISS CMM 20°C.
 Полный пакет документации по AS9102
Каждая деталь была поставлена с полным отчетом о проверке первого изделия (FAI), данными измерений CMM, сертификатами на материалы и сертификатом соответствия.
Результаты проекта
Коэффициент полезного действия при первом прохождении: 96%
Из 4 полных комплектов панелей (12 отдельных панелей) потребовалась только 1 незначительная доработка в месте расположения одного крепежного отверстия, которая была успешно устранена менее чем за 2 часа.
Все более чем 300 характеристик выполнены с точностью ±0,015 мм
Полная проверка с помощью КИМ подтвердила, что все позиционные характеристики находятся в пределах допуска ±0,015 мм. Из-за отсутствия допусков не потребовалось ломать детали или подвергать их повторной механической обработке.
Доставлено по Графику
Все 4 комплекта панелей были отправлены в течение 8 недель, что позволило заказчику выполнить сборку крыла в соответствии с графиком производства C919.
Повторный заказ в первый раз
Клиент разместил повторный заказ в течение 3 месяцев на два дополнительных комплекта панелей крыла C919, что является прямым результатом качества и оперативности доставки по первоначальному заказу.
Чистота поверхности: Достигнута Ra 1,2 мкм
Все стенки ребер, критичные к усталости, имели Ra ≤ 1,6мкм без ручной обработки после механической обработки, что было подтверждено тестером шероховатости поверхности в 10 точках измерения на панели.

Высококачественный 5-осевой станок с ЧПУ собственной разработки бренда Fein
Мобильные 5-осевые станки beam премиум-класса, изготовленные с учетом надежности в аэрокосмической отрасли. Конкурентоспособная цена на заводе-изготовителе, принимаются OEM / ODM. Получите бесплатное предложение для вашей промышленной мастерской уже сегодня.

 TR
 DE
 ES
 FR
 EN